
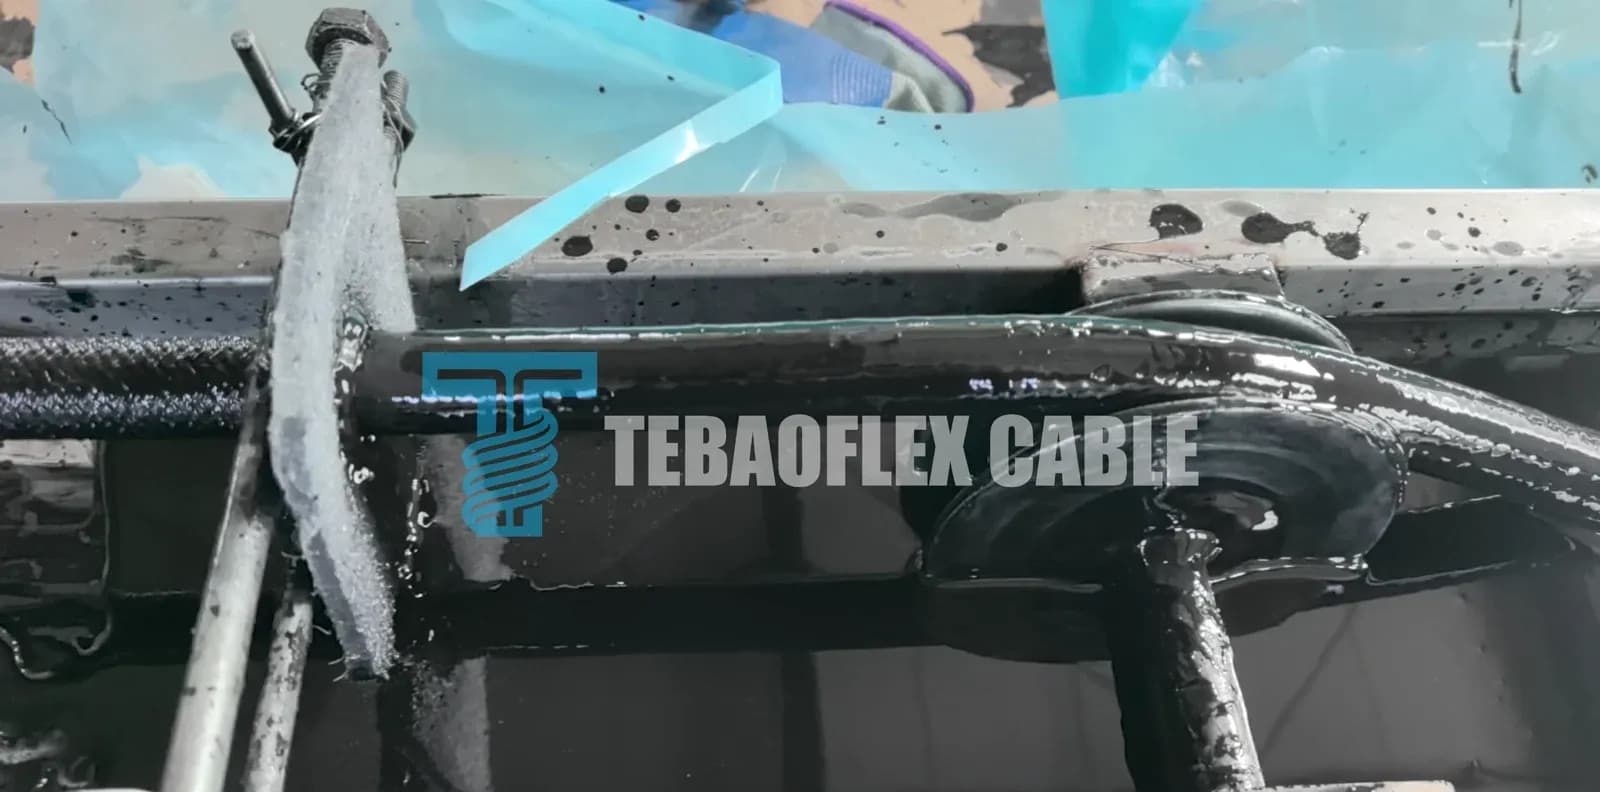
La etapa de impregnación en una línea en funcionamiento: el cable pasa por una cubeta de líquido oscuro y junto a una almohadilla fibrosa presionada contra él mediante un ajustador roscado. A un lado de la almohadilla, la superficie es brillante y húmeda; al otro, la textura de la trenza es visible y mate.
Casi todas las fichas técnicas de un unipolar de silicona con trenza de vidrio incluyen las mismas tres palabras: trenza de fibra de vidrio impregnada. Lapp las utiliza. FS Cables las utiliza. Caledonian las utiliza. Aparecen en la línea de construcción entre «aislamiento de silicona» y la clasificación de temperatura, y casi nunca se explican.
No es una palabra de relleno. La impregnación es una operación de fabricación independiente, con su propio baño, equipos de dosificación y etapa de curado; la calidad con que se realiza es uno de los factores que diferencia dos cables fabricados según la misma especificación nominal.
Las imágenes de este artículo muestran esta operación en funcionamiento. A continuación, los fotogramas se distinguen claramente de la literatura técnica publicada que explica la finalidad de esta etapa: las notas sangradas y en negrita «En la línea» describen únicamente lo visible en los fotogramas. Todo lo demás es una explicación basada en fuentes, atribuida cuando corresponde.
En este artículo
- Qué significa «trenza de fibra de vidrio impregnada» en una ficha técnica
- Qué hace la trenza y por qué una trenza de vidrio desnuda no sería suficiente
- La propia etapa de impregnación en una línea en funcionamiento
- Después debe curarse, y el curado es un problema de velocidad de línea
- Qué comprobar al especificar un cable
- Conclusión
Qué significa «trenza de fibra de vidrio impregnada» en una ficha técnica
Conviene descifrar primero la designación, porque indica el orden de construcción. En la tradición alemana/de denominación VDE, SiF es un unipolar flexible aislado con silicona, y el sufijo /GL añade una trenza de fibra de vidrio por encima. Las construcciones publicadas por los proveedores de esta categoría son coherentes: cobre estañado de hilo fino conforme a IEC 60228 / VDE 0295 clase 5, aislamiento de caucho de silicona y una trenza de fibra de vidrio impregnada como capa exterior. Caledonian Cables cita las partes DIN VDE 0250 1 y 502; ÖLFLEX HEAT 180 SiF/GL de Lapp describe la misma construcción de tres capas.
Por tanto, la trenza no es el aislamiento. Es una capa protectora aplicada sobre un conductor ya aislado, e «impregnada» describe lo que se hace a esa capa después de trenzarla.
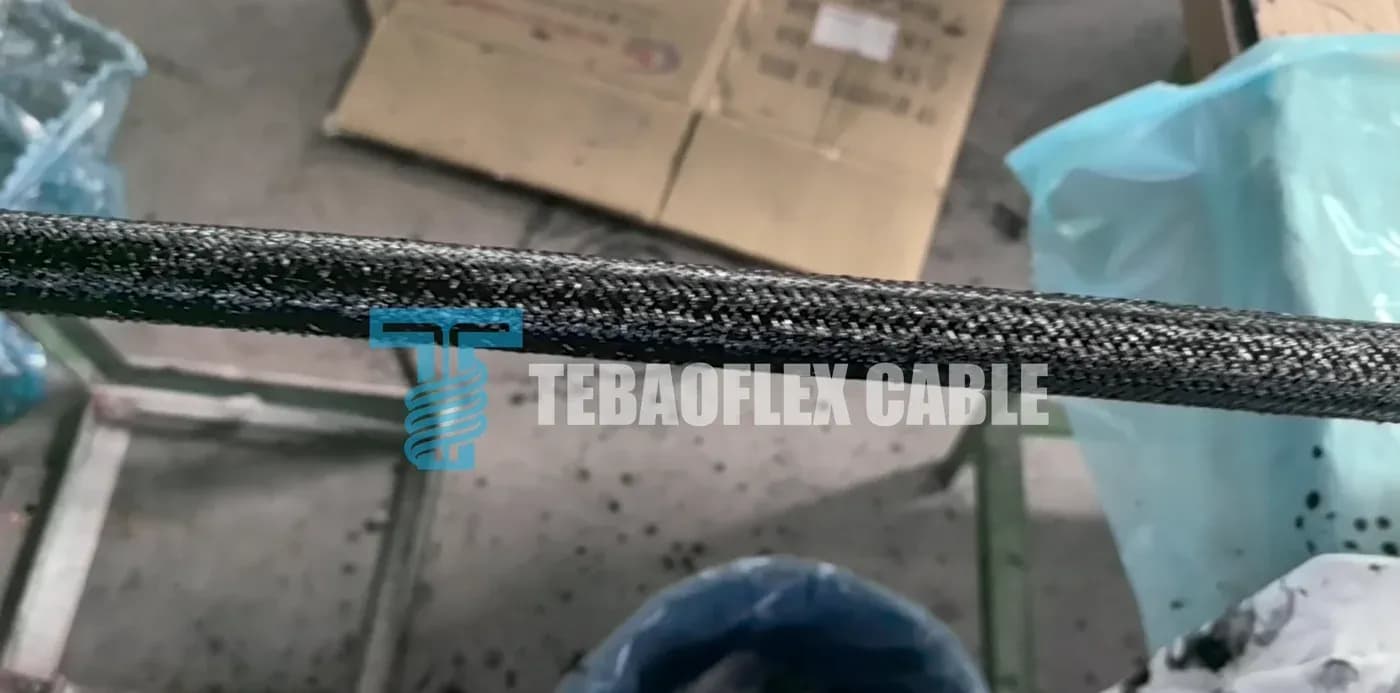
La superficie acabada: una trenza textil densa, de paso regular, aplicada sobre una capa interior claramente diferenciada. La química de la fibra no puede identificarse a partir de las imágenes; esto muestra el aspecto de la trenza, no su composición.
El propio catálogo de TEBAOFLEX describe el mismo tratamiento con otras palabras. La página de cable de conexión de silicona con fibra de vidrio indica la construcción como «conductor de cobre cableado, aislamiento de caucho de silicona y una trenza exterior de fibra de vidrio tratada con un acabado de alta temperatura». La página de cable de alta temperatura aislado con caucho de silicona incluye las variantes con trenza de vidrio H05SJ-U y H05SJ-K de la gama armonizada. «Tratada con un acabado de alta temperatura» e «impregnada» describen la misma operación.
Qué hace la trenza y por qué una trenza de vidrio desnuda no sería suficiente
El valor de la silicona es térmico y eléctrico. Se mantiene flexible en un intervalo de temperaturas muy amplio y se recomienda específicamente frente al PVC cuando el PVC se volvería quebradizo por calor sostenido; esta es la justificación habitual para utilizarla en centrales eléctricas. No se emplea para protección mecánica, por lo que los proveedores que explican la función de la trenza coinciden: protege el aislamiento de silicona frente al daño mecánico y permite utilizar esta construcción bajo elevada solicitación mecánica.
Esto solo funciona si la trenza permanece intacta. Este es el problema que resuelve la impregnación, y su razón de ser está documentada claramente en la literatura de patentes sobre conductores recubiertos de fibra de vidrio:
- El tratamiento consigue un anclaje firme de la fibra de vidrio al cable y evita que el recubrimiento se despegue al introducir los conductores en ranuras y al doblar y retorcer el cable.
- El impregnador integra los filamentos finos y frágiles para que se horneen juntos formando una masa sólida, y proporciona al cable recubierto una superficie lisa en lugar de un tejido abierto propenso a engancharse.
- Las propiedades dieléctricas mejoran porque la impregnación rellena los espacios del tejido en vez de dejarlos como huecos de aire.
Una trenza de vidrio sin tratar cumpliría su función mecánica solo mientras permaneciera tejida. Como indica la propia literatura de patentes, los filamentos son finos y frágiles; por ello, un recubrimiento sin tratar puede despegarse precisamente durante la manipulación que recibe un cable en la instalación. La impregnación transforma una funda tejida en una piel adherida que se mueve con el cable.
Existe un segundo beneficio, más discreto. Las composiciones de silicona se emplean para impregnar tejidos y fundas de vidrio, y SAB comercializa trenzado de fibra de vidrio impregnado con silicona en su gama resistente al calor; por tanto, en un cable de silicona el tratamiento puede ser químicamente compatible con el aislamiento inferior, en lugar de ser un material ajeno sobre este.
La propia etapa de impregnación en una línea en funcionamiento
Aquí es donde las imágenes cobran importancia. La etapa es sencilla de observar y difícil de encontrar explicada en otro lugar.
En la línea — El cable es arrastrado por una cubeta metálica abierta que contiene un líquido oscuro y guiado mediante poleas sumergidas. Una almohadilla fibrosa clara está presionada contra el cable mediante un ajustador roscado montado en el bastidor de la cubeta. A un lado de la almohadilla, la superficie del cable es brillante, negra y visiblemente húmeda; al otro, la textura de la trenza es definida y mate. El borde de la cubeta y el suelo circundante presentan abundantes salpicaduras oscuras.
La almohadilla es el elemento que conviene observar. No limpia el cable; lo dosifica . Las descripciones publicadas de procesos de impregnación de fibras indican expresamente que el exceso de impregnador se elimina cuando el material sale del tanque de impregnación y que el control de la captación forma parte del proceso, no es algo secundario.
Esto importa, principalmente en un sentido. Si la captación es insuficiente, los filamentos no quedan completamente integrados; y, según la explicación documentada anterior, integrarlos en una masa sólida es precisamente el objetivo de la operación. La aplicación excesiva es una cuestión de coste y consistencia más que un modo de fallo documentado, pero sigue siendo compuesto pagado y no aprovechado. El ajustador de esa almohadilla es donde se regula la captación.
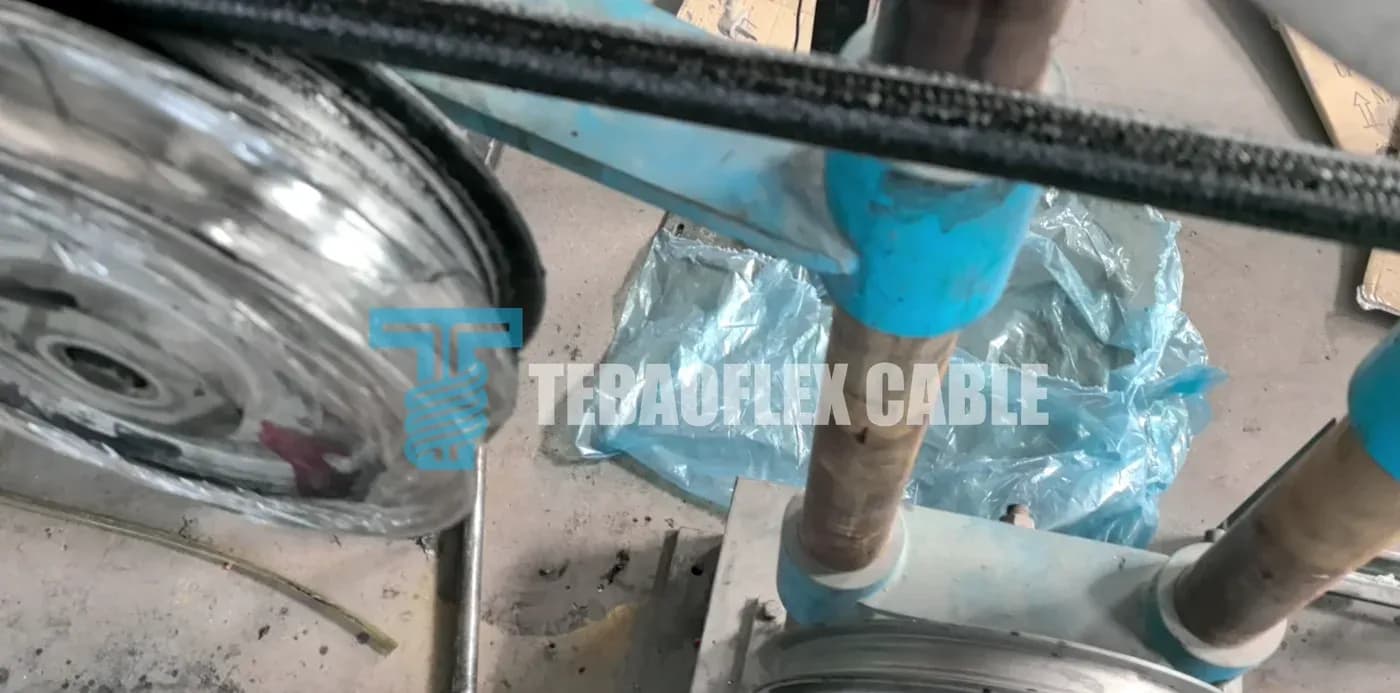
Antes del baño: una estación motorizada con bobinas con bridas y rodillos de husillo que alimentan la línea. La trenza debe existir antes de poder tratarse.
Después debe curarse, y el curado es un problema de velocidad de línea
Una trenza húmeda no es una trenza acabada. Inmediatamente después del baño, la línea hace pasar el cable por una etapa calefactada.
En la línea — El cable pasa por una abertura rectangular practicada en una gran envolvente. El contorno de la abertura está revestido con un material refractario/de fibra cerámica tejido de color canela, y una gran campana de extracción galvanizada se eleva desde la parte superior de la envolvente hacia el techo. En las imágenes no se aprecia ningún indicador ni medidor de temperatura. El cable entra continuamente, bajo tensión, sobre poleas metálicas desnudas.
El revestimiento refractario y la campana de extracción son característicos de una cámara calefactada: el revestimiento existe porque el borde de la abertura se calienta, y la campana porque el curado libera volátiles que deben salir del edificio, no permanecer en la nave.
El aspecto técnico de esta etapa es el que probablemente pase desapercibido para quien solo lee una ficha técnica:
*El grado de curado depende de la temperatura del horno y de la velocidad lineal de la línea. Un material insuficientemente curado presenta una adhesión inferior.*
Se trata de una relación documentada de control de proceso, no de una opinión del fabricante. Esto significa que el mismo horno, con el mismo compuesto, produce un cable distinto a una velocidad de línea diferente. Dos proveedores pueden imprimir una línea de construcción idéntica en fichas técnicas idénticas y suministrar trenzas que se comportan de forma distinta al tacto —una adherida y lisa, otra que se despega en el primer radio cerrado— debido a lo ocurrido entre el baño y el extremo de salida de ese horno.
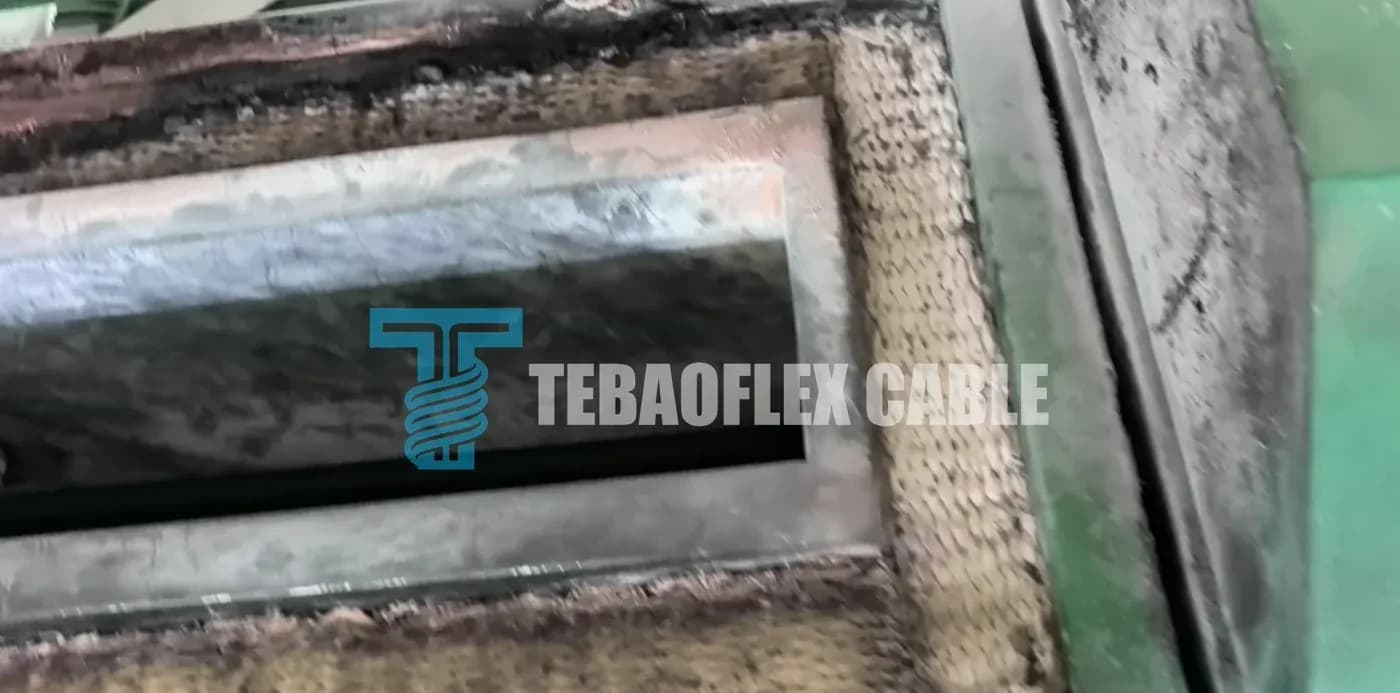
El contorno de la abertura está revestido con material refractario tejido: el detalle que identifica esta como una etapa calefactada y no como una guía.
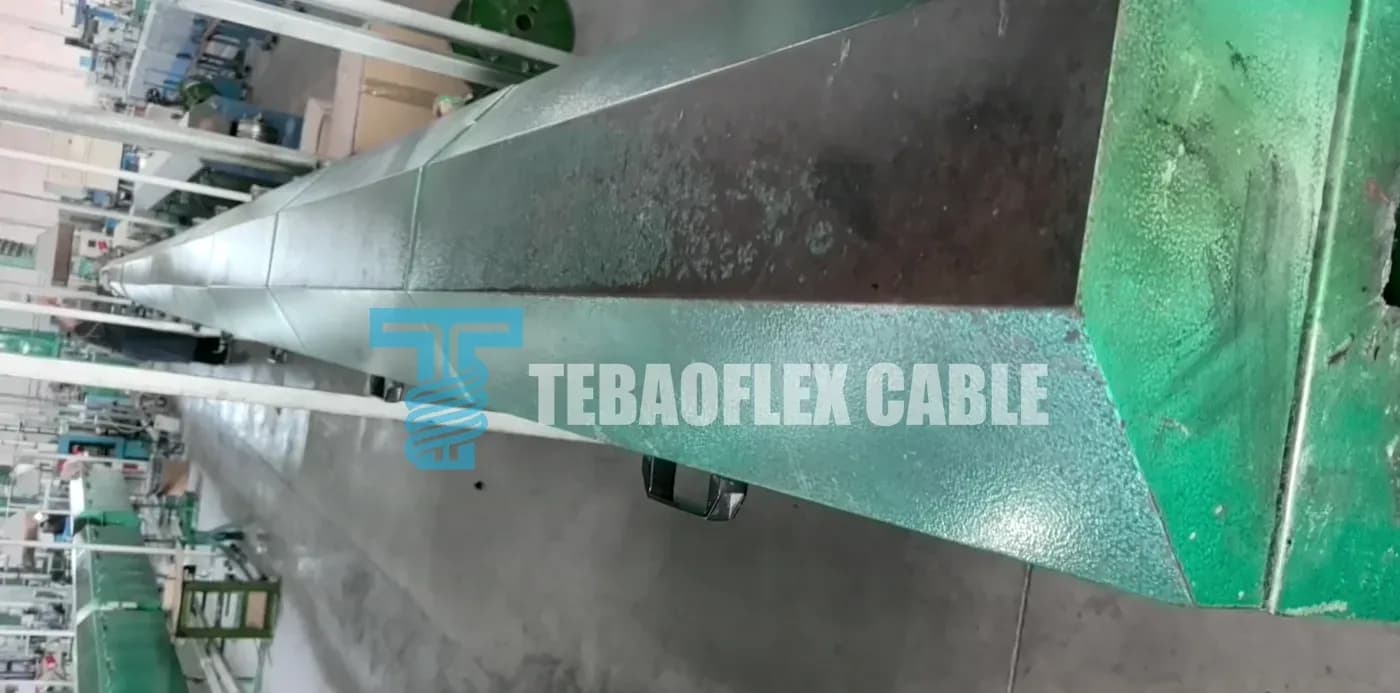
La campana de extracción sobre la misma envolvente. El curado produce volátiles; deben extraerse de la nave.
La secuencia completa de 64-second: trenzado, baño de impregnación y almohadilla dosificadora, y paso por la cámara calefactada.
Qué comprobar al especificar un cable
Seis aspectos que conviene confirmar antes de elegir un unipolar de silicona con trenza de vidrio, extraídos de gamas publicadas y no de recomendaciones genéricas.
1. El límite inferior de temperatura varía según el proveedor; compruébelo. La cifra superior es uniforme en esta categoría: +180 °C en servicio continuo. La inferior no lo es. Caledonian publica −60 °C para SIF/GL; Lapp publica −50 °C para ÖLFLEX HEAT 180 SiF/GL, con capacidad a corto plazo hasta +200 °C. Si su aplicación realmente baja de −50 °C, es una diferencia real, no un redondeo.
2. Sepa qué valor corresponde al cortocircuito. +350 °C se cita ampliamente como la temperatura máxima del conductor en cortocircuito para cables de silicona conforme a DIN VDE 0250. Es un valor para condiciones de fallo, no una clasificación continua ni una autorización para operar el cable a alta temperatura. Si es relevante para su cálculo, pregunte al proveedor para qué duración se indica.
3. Confirme la norma, no solo la designación. «SiF/GL» es una designación comercial, no una norma. Pregunte según qué documento se fabrica realmente el cable: DIN VDE 0250 partes 1 y 502 para la vía alemana, EN 50525-2-41 para los equivalentes armonizados H05SJ, y UL 758 para estilos AWM. El nombre en la bobina informa menos que la norma que lo respalda.
4. Compruebe el rango de secciones, porque termina antes de lo que muchos esperan. Las tablas de secciones publicadas en esta categoría alcanzan valores menores de lo que la mayoría de los compradores supone: Caledonian indica 0.25–50 mm², Lapp indica 0.5–50 mm² y FS Cables llega a 95 mm². Por encima de aproximadamente 50–95 mm² ya no se elige de catálogo: hay que hablar de fabricación bajo pedido. En esa conversación conviene preguntar cómo se comportan las etapas de trenzado e impregnación al diámetro necesario; son las etapas analizadas en este artículo, y aquellas cuyos ajustes ya se han validado para una gama de catálogo, pero no necesariamente para una solución especial.
5. Pregunte específicamente por el tratamiento de la trenza. Dado que gran parte de la vida útil de manipulación del cable depende de ello, «¿la trenza está impregnada y con qué?» es una pregunta razonable. También lo es pedir ver la línea.
6. Ajuste las homologaciones a la construcción real. Independientemente del proveedor que utilice, solicite las homologaciones que cubran la construcción que va a comprar, no las de la empresa en general. Las de TEBAOFLEX registros de certificación publicados se enumeran individualmente con números de certificado y fechas de validez, de modo que pueden verificarse uno por uno.
La gama de TEBAOFLEX de cables de alta temperatura abarca ocho construcciones, incluidas las dos familias de silicona con trenza de vidrio enlazadas anteriormente. Respecto a las cuestiones de sección y construcción, el enfoque declarado de la empresa es que «la selección del producto parte de las condiciones de servicio, no de una especificación genérica», y entre sus servicios incluye diseño de cables, desarrollo y suministro personalizado, incluida la cooperación OEM y ODM. Más imágenes de producción y proyectos están disponibles en el archivo de vídeos y casos de proyecto.
Conclusión
«Trenza de fibra de vidrio impregnada» es una línea de una ficha técnica que describe un baño, una almohadilla dosificadora y un horno de curado: tres operaciones cuyos ajustes determinan si la trenza permanece adherida al cable durante su vida útil o empieza a despegarse la primera vez que alguien lo tira alrededor de una esquina cerrada. No es una propiedad del material. Es el resultado de un proceso, y los resultados de proceso varían entre proveedores incluso cuando la línea de construcción de la ficha técnica no cambia.
Si está especificando un unipolar de silicona para un entorno caliente, las clasificaciones de temperatura son la parte sencilla. El tratamiento de la trenza determina cómo se comportará el cable en las manos de alguien dentro de tres años.
¿Está determinando qué construcción se adapta a sus condiciones de servicio? Indíquenos las condiciones de operación —rango de temperatura, movimiento, sección y exigencias mecánicas del cable— y determinaremos la construcción adecuada.
Fuentes de la explicación técnica de este artículo
- Lapp, entrada de catálogo en línea ÖLFLEX® HEAT 180 SiF/GL — construcción, clasificaciones y tabla de secciones.
- Caledonian Cables, SIF/GL página de producto — DIN VDE 0250 partes 1 y 502, de −60 °C a +180 °C, rango de secciones.
- FS Cables, página de producto y ficha técnica SiF-GL — construcción y rango de secciones hasta 95 mm².
- SAB, gama resistente al calor — trenzado de fibra de vidrio impregnado con silicona.
- Literatura de patentes de la USPTO sobre impregnación y curado de fibra de vidrio en conductores recubiertos de fibra: finalidad de la impregnación, función de anclaje y prevención del desprendimiento, efecto dieléctrico y relación entre temperatura del horno y velocidad de línea que rige el grado de curado.
Las imágenes y el vídeo de este artículo son fotogramas y un derivado web de una única grabación continua de producción. La instalación no se identifica en cámara, y no se afirma aquí dónde se encuentra ni quién la opera.