
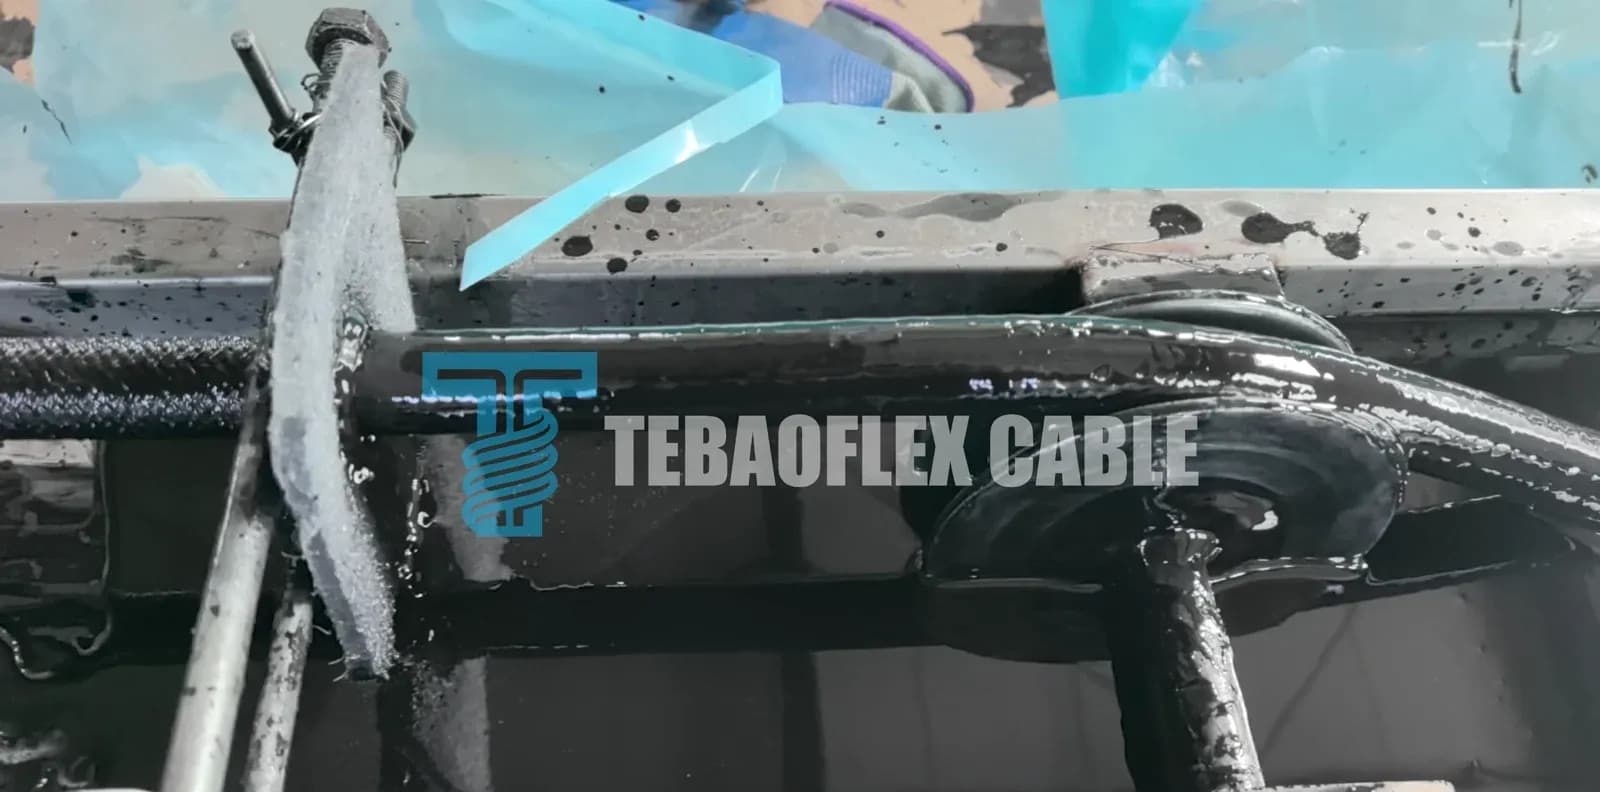
L’étape d’imprégnation sur une ligne en marche : le câble traverse une goulotte de liquide sombre, puis passe devant un tampon fibreux maintenu contre lui par un réglage fileté. D’un côté du tampon, la surface est brillante et humide ; de l’autre, la texture de la tresse est visible et mate.
Presque toutes les fiches techniques d’un conducteur unipolaire en silicone avec tresse de verre contiennent les mêmes trois mots : tresse en fibre de verre imprégnée. Lapp les utilise. FS Cables les utilise. Caledonian les utilise. Ils figurent dans la ligne de construction entre « isolation silicone » et la tenue en température, et ne sont presque jamais expliqués.
Ce n’est pas un terme accessoire. L’imprégnation constitue une opération de fabrication distincte, avec son propre bain, son propre équipement de dosage et sa propre étape de cuisson — et la qualité de son exécution est l’un des éléments qui différencient deux câbles construits selon la même spécification nominale.
La vidéo de cet article montre cette opération en cours. Ci-dessous, les images fixes sont clairement distinguées de la littérature technique publiée expliquant l’objectif de l’étape : les notes « Sur la ligne », en retrait et en gras, décrivent uniquement ce qui est visible dans les images. Tout le reste est une explication sourcée, attribuée lorsque cela importe.
Dans cet article
- Ce que signifie « tresse en fibre de verre imprégnée » sur une fiche technique
- Le rôle de la tresse — et pourquoi une tresse de verre nue ne suffit pas
- L’étape d’imprégnation elle-même, sur une ligne en marche
- La cuisson ensuite — et pourquoi elle dépend de la vitesse de ligne
- Points à vérifier lors de la spécification
- À retenir
Ce que signifie « tresse en fibre de verre imprégnée » sur une fiche technique
Il convient d’abord de décoder la désignation, car elle indique l’ordre de construction. Dans la tradition de désignation allemande / VDE, SiF désigne un conducteur unipolaire souple isolé silicone, et le suffixe /GL ajoute une tresse en fibre de verre par-dessus. Les constructions publiées par les fournisseurs de cette catégorie sont cohérentes : cuivre étamé à brins fins conforme à IEC 60228 / VDE 0295 classe 5, isolation en caoutchouc silicone et tresse en fibre de verre imprégnée en couche extérieure. Caledonian Cables cite les parties DIN VDE 0250 1 et 502 ; ÖLFLEX HEAT 180 SiF/GL de Lapp décrit la même construction à trois couches.
La tresse n’est donc pas l’isolation. C’est une couche de protection appliquée sur un conducteur déjà isolé — et « imprégnée » décrit le traitement appliqué à cette couche après son tressage.
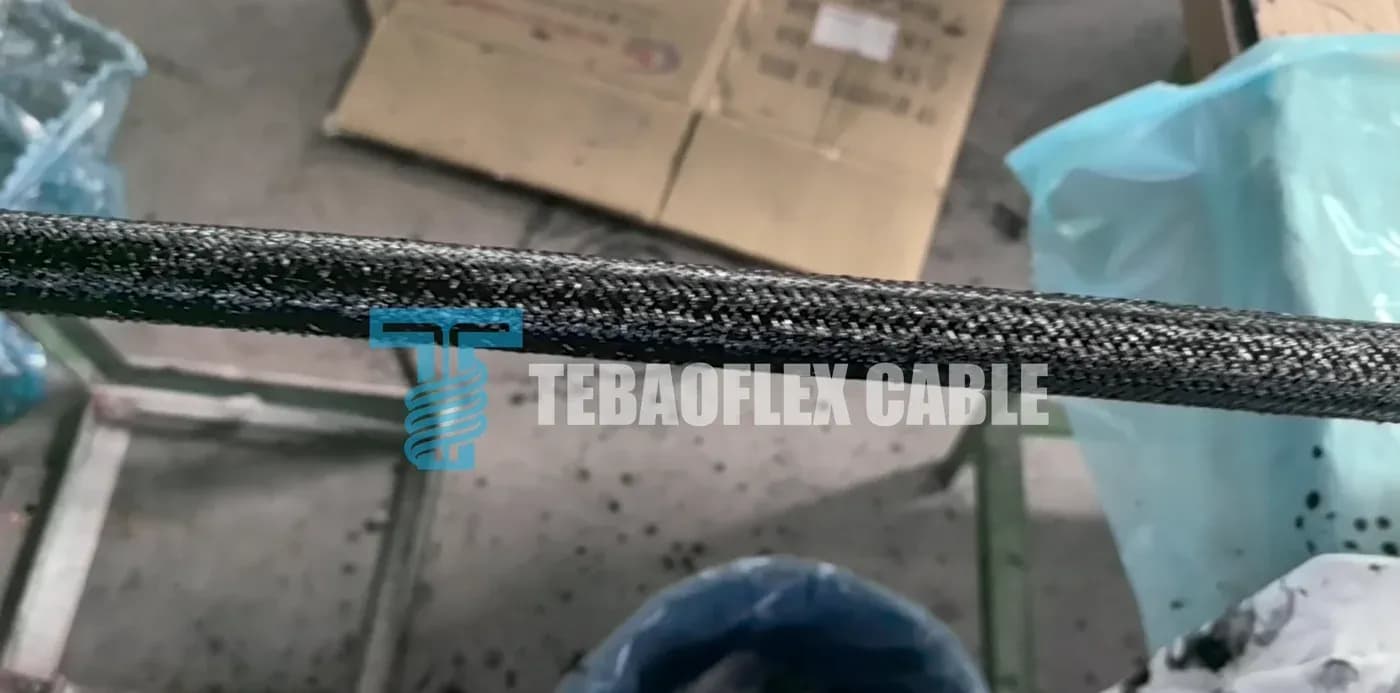
La surface finie : une tresse textile dense, à pas régulier, appliquée sur une couche intérieure distincte. La chimie des fibres ne peut pas être identifiée à partir de la vidéo : on voit ici l’aspect de la tresse, non sa composition.
Le catalogue de TEBAOFLEX décrit le même traitement en d’autres termes. La page fil de câblage en silicone et fibre de verre donne la construction suivante : « conducteur cuivre multibrin, isolation en caoutchouc silicone et tresse globale en fibre de verre traitée avec une finition haute température ». La page fil haute température isolé en caoutchouc silicone présente les variantes à tresse de verre H05SJ-U et H05SJ-K de la gamme harmonisée. « Traitée avec une finition haute température » et « imprégnée » décrivent la même opération.
Le rôle de la tresse — et pourquoi une tresse de verre nue ne suffit pas
L’intérêt du silicone est thermique et électrique. Il reste souple sur une très large plage de températures et est spécifiquement recommandé à la place du PVC lorsque le PVC deviendrait cassant sous une chaleur prolongée — c’est le raisonnement habituellement avancé pour son emploi dans les centrales électriques. Il n’est pas destiné à assurer la protection mécanique ; c’est pourquoi les fournisseurs qui expliquent le rôle de la tresse donnent la même raison : elle protège l’isolation silicone contre les dommages mécaniques et permet à cette construction d’être utilisée sous fortes contraintes mécaniques.
Cela ne fonctionne que si la tresse reste intacte. C’est le problème que résout l’imprégnation, et la littérature brevets sur les conducteurs revêtus de fibres de verre en documente clairement la raison :
- Le traitement assure un ancrage solide de la fibre de verre au fil et empêche le revêtement de se décoller lors du tirage des conducteurs dans des encoches, ainsi que lorsque le câble est plié et torsadé.
- L’imprégnant enrobe les filaments minces et fragiles afin qu’ils cuisent ensemble pour former une masse solide, et confère au fil revêtu une surface lisse plutôt qu’un tissage ouvert susceptible de s’accrocher.
- Les propriétés diélectriques s’améliorent parce que l’imprégnation comble les interstices du tissage au lieu de les laisser sous forme de poches d’air.
Une tresse de verre non traitée ne remplirait sa fonction mécanique qu’aussi longtemps qu’elle resterait tissée. Les filaments sont, selon les termes mêmes de la littérature brevets, minces et fragiles ; c’est pourquoi un revêtement non traité est décrit comme susceptible de se décoller sous les sollicitations qu’un câble subit lors de sa pose. L’imprégnation transforme une gaine tissée en une peau liée qui accompagne les mouvements du câble.
Il existe un second avantage, plus discret. Les compositions à base de silicone sont elles-mêmes utilisées pour imprégner les tissus et gaines tissés en verre, et SAB commercialise des tresses en fibre de verre imprégnées de silicone dans sa gamme résistante à la chaleur ; sur un câble silicone, le traitement peut donc être chimiquement compatible avec l’isolation sous-jacente, plutôt qu’un matériau étranger appliqué par-dessus.
L’étape d’imprégnation elle-même, sur une ligne en marche
C’est ici que la vidéo prend tout son sens. L’étape est simple à observer et difficile à trouver expliquée ailleurs.
Sur la ligne — Le câble est tiré dans une goulotte métallique ouverte contenant un liquide sombre, guidé par des poulies immergées. Un tampon fibreux clair est pressé contre le câble par un réglage fileté monté sur le bâti de la goulotte. D’un côté de ce tampon, la surface du câble est brillante, noire et visiblement humide ; de l’autre, la texture de la tresse est nette et mate. Le rebord de la goulotte et le sol environnant portent d’importantes projections sombres.
Le tampon est l’élément à remarquer. Il ne nettoie pas le câble ; il dose l’imprégnant. Les descriptions de procédés publiées pour l’imprégnation des fibres précisent que l’excédent d’imprégnant est retiré lorsque le matériau sort de la cuve d’imprégnation, et que le contrôle de la prise fait partie intégrante du procédé.
C’est important, essentiellement dans un sens. Une prise insuffisante ne permet pas d’enrober complètement les filaments — alors que leur intégration dans une masse solide est, selon l’explication sourcée ci-dessus, l’objectif même de l’opération. Une application excessive est une question de coût et de régularité plutôt qu’un mode de défaillance documenté, mais elle consomme tout de même du composé payé et non utilisé. Le réglage de ce tampon détermine la prise.
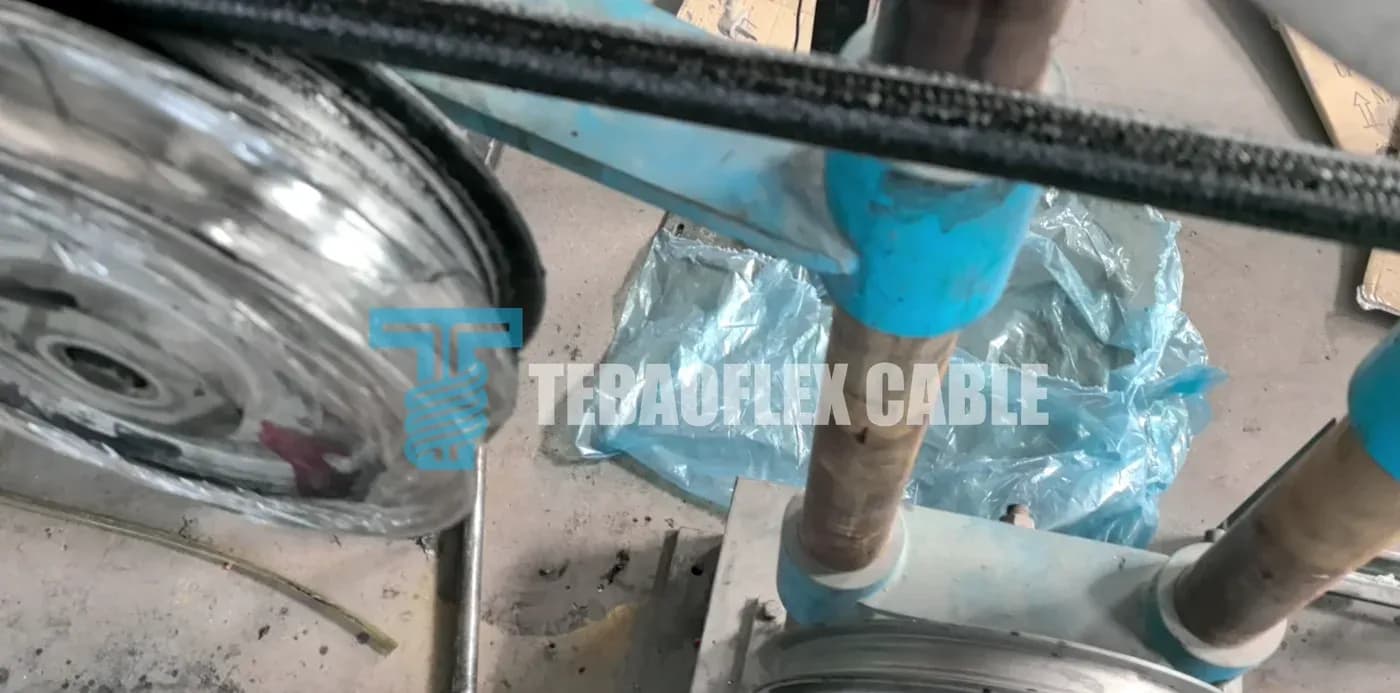
En amont du bain : une station motorisée avec bobines à flasques et rouleaux de broches alimentant la ligne. La tresse doit d’abord être réalisée avant de pouvoir être traitée.
La cuisson ensuite — et pourquoi elle dépend de la vitesse de ligne
Une tresse humide n’est pas une tresse finie. Immédiatement après le bain, la ligne fait passer le câble dans une étape chauffée.
Sur la ligne — Le câble passe par une ouverture rectangulaire ménagée dans une grande enceinte. Le pourtour de cette ouverture est garni d’un matériau réfractaire / en fibre céramique tissé, de couleur beige, et une grande hotte d’extraction galvanisée s’élève du haut de l’enceinte vers le plafond. Aucun affichage ni instrument de température n’est lisible dans la vidéo. Le câble passe continuellement sur des poulies métalliques nues, sous tension.
Un revêtement réfractaire associé à une hotte d’extraction caractérise une enceinte chauffée : le revêtement est nécessaire parce que le bord de l’ouverture chauffe, et la hotte parce que la cuisson libère des composés volatils qui doivent être évacués hors du bâtiment plutôt que dans l’atelier.
Le point d’ingénierie de cette étape est celui qui risque le plus d’échapper à quiconque ne lit qu’une fiche technique :
*Le degré de cuisson dépend de la température du four et de la vitesse linéaire de la ligne. Un matériau insuffisamment cuit présente une adhérence inférieure.*
Il s’agit d’une relation documentée de maîtrise du procédé, et non de l’opinion d’un fabricant. Cela signifie que le même four, avec le même composé, produit un câble différent à une vitesse de ligne différente. Deux fournisseurs peuvent imprimer une ligne de construction identique sur des fiches techniques identiques et livrer des tresses au comportement différent en main — l’une liée et lisse, l’autre se décollant au premier petit rayon de courbure — en raison de ce qui s’est passé entre le bain et la sortie du four.
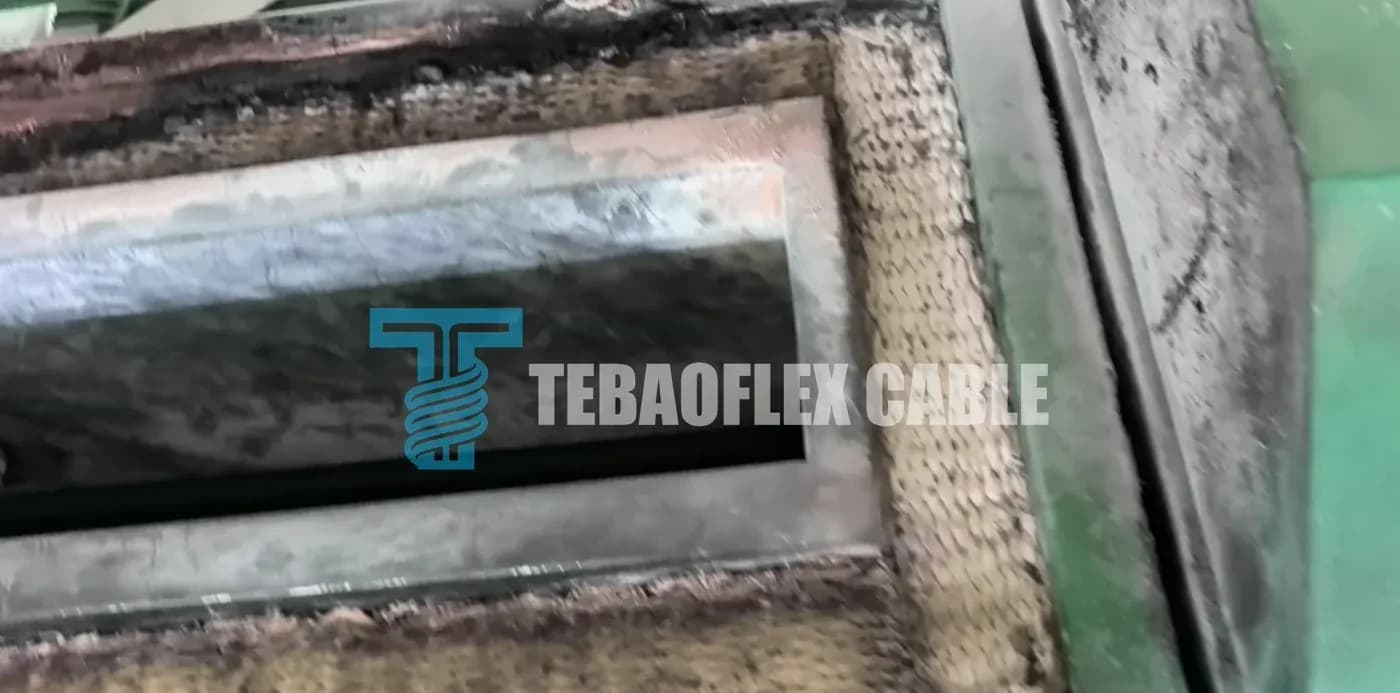
Le pourtour de l’ouverture est garni d’un matériau réfractaire tissé — le détail qui identifie une étape chauffée plutôt qu’un simple guide.
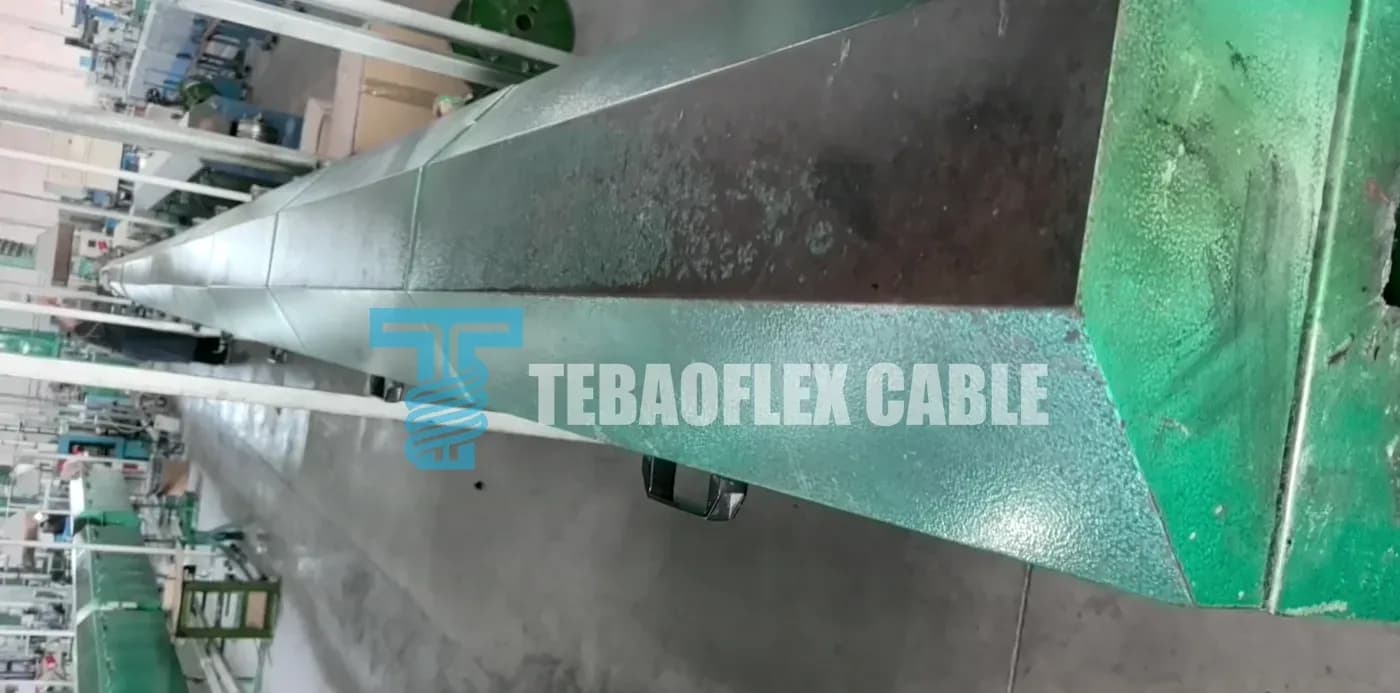
La hotte d’extraction au-dessus de la même enceinte. La cuisson produit des composés volatils ; ils doivent être évacués de l’atelier.
La séquence complète de 64-second : tressage, bain d’imprégnation et tampon doseur, puis passage dans l’enceinte chauffée.
Points à vérifier lors de la spécification
Six éléments à confirmer avant de retenir un conducteur unipolaire silicone / tresse de verre, tirés des gammes publiées plutôt que de conseils génériques.
1. La limite basse de température varie selon le fournisseur — vérifiez-la. La valeur supérieure est cohérente dans cette catégorie, à +180 °C en service continu. La valeur inférieure ne l’est pas. Caledonian indique −60 °C pour SIF/GL ; Lapp indique −50 °C pour ÖLFLEX HEAT 180 SiF/GL, avec une capacité de courte durée jusqu’à +200 °C. Si votre application descend réellement sous −50 °C, il s’agit d’une différence réelle, pas d’un simple arrondi.
2. Identifiez la valeur correspondant au court-circuit. +350 °C est largement citée comme la température maximale du conducteur en court-circuit pour les câbles silicone selon DIN VDE 0250. C’est une valeur en condition de défaut, non une valeur de service continu, et non une autorisation d’exploiter le câble à haute température. Si cela compte dans votre calcul, demandez au fournisseur pour quelle durée cette valeur est donnée.
3. Confirmez la norme, pas seulement la désignation. « SiF/GL » est une désignation commerciale, non une norme. Demandez selon quel document le câble est réellement fabriqué — DIN VDE 0250 parties 1 et 502 pour la voie allemande, EN 50525-2-41 pour les équivalents harmonisés H05SJ, UL 758 pour les styles AWM. Le nom sur le touret en indique moins que la norme qui le sous-tend.
4. Vérifiez la plage de sections, car elle s’arrête plus tôt qu’on ne le pense. Les tableaux de sections publiés dans cette catégorie s’arrêtent à des valeurs plus faibles que la plupart des acheteurs ne le supposent : Caledonian indique 0.25–50 mm², Lapp 0.5–50 mm², et FS Cables jusqu’à 95 mm². Au-delà d’environ 50–95 mm², vous ne choisissez plus sur catalogue : vous ouvrez une discussion de fabrication sur commande. Dans cet échange, demandez comment les étapes de tressage et d’imprégnation se comportent au diamètre requis ; ce sont les étapes traitées dans cet article, dont les réglages ont déjà été validés pour une gamme catalogue mais non pour une exécution spéciale.
5. Interrogez spécifiquement le traitement de la tresse. Compte tenu de son importance pour la durée de vie en manipulation du câble, « la tresse est-elle imprégnée, et avec quel produit ? » est une question légitime. Demandez également à voir la ligne.
6. Faites correspondre les homologations à la construction réelle. Quel que soit le fournisseur, demandez les homologations couvrant la construction que vous achetez, et non l’entreprise en général. Les TEBAOFLEX dossiers de certification publiés sont répertoriés individuellement avec numéros de certificat et dates de validité, afin de pouvoir être vérifiés un par un.
La TEBAOFLEX gamme de fils haute température couvre huit constructions, dont les deux familles silicone avec tresse de verre liées ci-dessus. Pour les questions de dimensionnement et de construction, l’approche déclarée de l’entreprise est que « la sélection du produit part du service réel, non d’une spécification générique » ; elle propose la conception, le développement et la fourniture de câbles sur mesure, y compris une coopération OEM et ODM. Davantage de vidéos de production et de projets figurent dans les archives vidéo et études de cas.
À retenir
« Tresse en fibre de verre imprégnée » est une ligne de fiche technique qui décrit un bain, un tampon doseur et un four de cuisson — trois opérations dont les réglages déterminent si la tresse reste liée au câble pendant toute sa durée de service ou commence à se décoller dès le premier tirage dans un angle serré. Ce n’est pas une propriété du matériau. C’est le résultat d’un procédé, et les résultats de procédé varient d’un fournisseur à l’autre, même lorsque la ligne de construction de la fiche technique ne varie pas.
Si vous spécifiez un conducteur unipolaire silicone pour un environnement chaud, les plages de température sont la partie facile. Le traitement de la tresse détermine le comportement du câble en main trois ans plus tard.
Vous cherchez la construction adaptée à votre service ? Indiquez-nous les conditions de service — plage de température, mouvement, section et sollicitations mécaniques à supporter par le câble — et nous remonterons jusqu’à la construction qui leur convient.
Sources de l’explication technique de cet article
- Lapp, entrée du catalogue en ligne ÖLFLEX® HEAT 180 SiF/GL — construction, caractéristiques, tableau de sections.
- Caledonian Cables, page produit SIF/GL — DIN VDE 0250 parties 1 et 502, de −60 °C à +180 °C, plage de sections.
- FS Cables, page produit et fiche technique SiF-GL — construction, plage de sections jusqu’à 95 mm².
- SAB, gamme résistante à la chaleur — tresse en fibre de verre imprégnée de silicone.
- Littérature de brevets USPTO sur l’imprégnation et la cuisson de conducteurs revêtus de fibres de verre — objectif de l’imprégnation, fonctions d’ancrage et d’anti-décollement, effet diélectrique et relation entre température du four et vitesse de ligne régissant le degré de cuisson.
Les images et la vidéo de cet article sont des images fixes et un dérivé web issus d’un unique enregistrement de production continu. Le site n’est pas identifié à l’image, et aucune affirmation n’est faite ici quant à sa localisation ou à son exploitant.